Domain zerspanwerkzeuge.de kaufen?
Wir ziehen mit dem Projekt
zerspanwerkzeuge.de um.
Sind Sie am Kauf der Domain
zerspanwerkzeuge.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain zerspanwerkzeuge.de kaufen?
Kann man kegelsenker Nachschleifen?
Ja, Kegelsenker können nachgeschliffen werden, um ihre Schneidleistung und Lebensdauer zu verbessern. Beim Nachschleifen wird die Schneidkante des Kegelsenkers wieder scharf gemacht, um ein sauberes und präzises Bohrloch zu gewährleisten. Es ist wichtig, dass das Nachschleifen von einem erfahrenen Fachmann durchgeführt wird, um sicherzustellen, dass die richtigen Schneidwinkel und -radien eingehalten werden. Durch das regelmäßige Nachschleifen können Kegelsenker mehrmals verwendet werden, bevor sie ausgetauscht werden müssen, was Kosten spart und die Effizienz steigert. Es ist ratsam, die Kegelsenker regelmäßig zu überprüfen und bei Bedarf nachschleifen zu lassen, um optimale Ergebnisse zu erzielen. **
Kann man Brillengläser Nachschleifen?
Ja, Brillengläser können in der Regel nachgeschliffen werden, um sie an die individuellen Bedürfnisse des Trägers anzupassen. Dies kann notwendig sein, wenn sich die Sehstärke verändert hat oder wenn die Brille nicht optimal sitzt. Es ist wichtig, dass das Nachschleifen von einem professionellen Optiker durchgeführt wird, um sicherzustellen, dass die Gläser korrekt angepasst werden und die Sehqualität nicht beeinträchtigt wird. In einigen Fällen kann es auch möglich sein, beschädigte oder zerkratzte Gläser nachzuschleifen, um sie wieder nutzbar zu machen. Es ist jedoch wichtig zu beachten, dass nicht alle Gläser nachgeschliffen werden können, insbesondere bei speziellen Beschichtungen oder starken Kratzern. **


Ähnliche Suchbegriffe für Nachschleifen
Top-Angebote
Produkte zum Begriff Nachschleifen:
-
WTE, Zubehör Bohrer, Hydrodehn-Spannfutter JIS6339ADB 14x90mm BT40Das Hydrodehn-Spannfutter JIS6339ADB 14x90mm BT40 von WTE ist ein hochpräzises Werkzeug, das für anspruchsvolle Anwendungen in der Metallbearbeitung konzipiert wurde. Es erfüllt die Norm JIS B 6339 und bietet eine herausragende Rundlaufgenauigkeit von maximal 3 μm, was eine exakte Bearbeitung gewährleistet. Mit einer maximalen Drehzahl von 40.000 min-1 und einem Kühlmitteldruck von bis zu 80 bar ist dieses Spannfutter ideal für Hochgeschwindigkeitsbearbeitungen. Der verstellbare Spannbereich von 14 mm und der integrierte Kühlkanal sorgen für eine effiziente Kühlung während des Betriebs. Das Spannfutter ist aus hochwertigem Metall gefertigt und bietet eine Zugfestigkeit von 1600 bis 1800 N/mm2 sowie eine Härte von 52 ± 2 HRC, was seine Langlebigkeit und Zuverlässigkeit unter Beweis stellt. Der Lieferumfang umfasst das Hydrodehnspannfutter sowie einen Sechskantquergriffschlüssel für eine einfache Handhabung. - Maximale Drehzahl von 40.000 min-1 für Hochgeschwindigkeitsbearbeitung - Rundlaufgenauigkeit von maximal 3 μm für präzise Ergebnisse - Kühlkanal für effiziente Kühlung während des Betriebs - Zugfestigkeit von 1600 bis 1800 N/mm2 für hohe Belastbarkeit.400,85 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
WTE, Zubehör Bohrer, Hydrodehn-Spannfutter JIS6339ADB 18x90mm BT40Das Hydrodehn-Spannfutter JIS6339ADB von WTE ist ein hochpräzises Werkzeug, das speziell für den Einsatz in der Metallbearbeitung entwickelt wurde. Mit einer Zugfestigkeit von 1600 bis 1800 N/mm2 und einer Härte von 52 ± 2 HRC bietet es eine aussergewöhnliche Stabilität und Langlebigkeit. Die maximale Rundlaufgenauigkeit von 3 μm gewährleistet präzise Ergebnisse, während der Kegel nach DIN 254 und die Kegelwinkeltoleranz von AT3 eine einfache Handhabung und Montage ermöglichen. Das Spannfutter ist mit einem Kühlkanal ausgestattet, der einen maximalen Kühlmitteldruck von 80 bar unterstützt, was die Effizienz bei der Bearbeitung erhöht. Mit einer maximalen Drehzahl von 40.000 min-1 ist es ideal für anspruchsvolle Anwendungen. Der Verstellweg von 10 mm ermöglicht eine flexible Anpassung an verschiedene Anforderungen. Das Hydrodehnspannfutter wird mit einem Sechskantquergriffschlüssel geliefert, was die Bedienung erleichtert. - Maximale Drehzahl von 40.000 min-1 für hohe Effizienz - Rundlaufgenauigkeit von maximal 3 μm für präzise Bearbeitung - Kühlkanal für optimalen Kühlmitteldruck bis 80 bar - Verstellweg von 10 mm für flexible Anpassungen.398,55 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
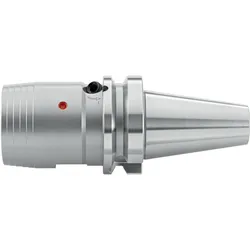
WTE, Zubehör Bohrer, Hydrodehn-Spannfutter JIS6339ADB 12x90mm BT50Das Hydrodehn-Spannfutter JIS6339ADB 12x90mm BT50 von WTE ist ein hochpräzises Werkzeugzubehör, das speziell für den Einsatz in Bohrmaschinen entwickelt wurde. Mit seiner kompakten und schlanken Bauweise bietet es eine hervorragende Handhabung und ist ideal für Anwendungen, die hohe Anforderungen an die Rundlaufgenauigkeit stellen. Das Spannfutter ist nach den Normen JIS B 6339 und DIN 254 gefertigt und verfügt über einen integrierten Kühlkanal, der eine optimale Kühlung während des Betriebs gewährleistet. Der Hydraulikspannsatz ermöglicht eine gleichmässige Verformung der Dehnbuchse, was zu einer maximalen Rundlaufgenauigkeit von bis zu 3 μm führt. Mit einer Zugfestigkeit von 1600 bis 1800 N/mm2 und einer Härte von 52 ± 2 HRC ist dieses Spannfutter besonders robust und langlebig. Es ist für Drehzahlen von bis zu 40.000 min-1 ausgelegt und kann bei optimalen Temperaturen von 20 bis 50 °C betrieben werden. - Maximale Rundlaufgenauigkeit von 3 μm - Zugfestigkeit von 1600 bis 1800 N/mm2 - Geeignet für Drehzahlen bis 40.000 min-1 - Integrierter Kühlkanal für optimale Kühlung.526,63 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter


-
Kann man Malachit nachschleifen lassen?
Ja, Malachit kann nachgeschliffen werden, um seine Oberfläche zu glätten oder um ihm eine neue Form zu geben. Es ist jedoch wichtig, dass dies von einem Fachmann durchgeführt wird, da Malachit ein relativ weiches Mineral ist und leicht beschädigt werden kann. **
-
Sollte man neu gekaufte Schlittschuhe schleifen lassen oder noch nachschleifen?
Es ist ratsam, neu gekaufte Schlittschuhe vor dem ersten Gebrauch schleifen zu lassen. Dies stellt sicher, dass die Kanten scharf sind und eine optimale Leistung auf dem Eis gewährleistet ist. Je nach persönlichen Vorlieben und Nutzung können die Schlittschuhe auch später noch nachgeschliffen werden, um die Kanten zu erhalten oder anzupassen. **
-
Warum werden Wendeschneidplatten beschichtet?
Wendeschneidplatten werden beschichtet, um ihre Haltbarkeit und Leistungsfähigkeit zu verbessern. Die Beschichtung schützt die Schneidkante vor Verschleiß und Korrosion, was die Standzeit der Wendeschneidplatte verlängert. Zudem kann die Beschichtung die Reibung reduzieren und somit die Schnittleistung erhöhen. Durch die Beschichtung können auch höhere Schnittgeschwindigkeiten und Vorschübe erreicht werden, was die Effizienz beim Zerspanen steigert. Insgesamt sorgt die Beschichtung also für eine bessere Leistung und längere Lebensdauer der Wendeschneidplatte. **
-
Welche Wendeschneidplatten für Edelstahl?
Welche Wendeschneidplatten für Edelstahl eignen sich am besten für die Bearbeitung dieses Materials? Welche spezifischen Eigenschaften sollten die Wendeschneidplatten haben, um eine effiziente und präzise Bearbeitung von Edelstahl zu gewährleisten? Gibt es bestimmte Beschichtungen oder Schneidkantenpräparationen, die besonders empfehlenswert sind für die Bearbeitung von Edelstahl? Welche Hersteller bieten hochwertige Wendeschneidplatten an, die speziell für die Bearbeitung von Edelstahl entwickelt wurden? Gibt es spezielle Empfehlungen oder Tipps für die Auswahl und Verwendung von Wendeschneidplatten beim Bearbeiten von Edelstahl? **


Welche Vorteile bieten Wendeschneidplatten?
Welche Vorteile bieten Wendeschneidplatten? Wendeschneidplatten bieten eine hohe Wirtschaftlichkeit, da sie mehrere Schneidkanten haben und somit länger genutzt werden können. Zudem ermöglichen sie eine einfache und schnelle Werkzeugwechsel, was die Produktivität erhöht. Durch die Möglichkeit, verschiedene Schneidengeometrien zu verwenden, können Wendeschneidplatten für eine Vielzahl von Bearbeitungsprozessen eingesetzt werden. Darüber hinaus sorgen sie für eine hohe Oberflächengüte und Genauigkeit bei der Bearbeitung verschiedener Materialien. **
Wie werden Wendeschneidplatten hergestellt?
Wendeschneidplatten werden in der Regel aus Hartmetall hergestellt, das eine Mischung aus Hartmetallpulver, Wolframcarbid und anderen Metallen ist. Dieses Pulver wird unter hohem Druck und Temperatur in Formen gepresst und dann gesintert, um eine sehr harte und verschleißfeste Schneidkante zu erzeugen. Anschließend werden die Wendeschneidplatten maschinell bearbeitet, um die gewünschte Form und Schneidengeometrie zu erhalten. Abschließend werden die Schneidkanten geschliffen und beschichtet, um die Haltbarkeit und Schneidleistung zu verbessern. **
Top-Angebote
Produkte zum Begriff Nachschleifen:
-
Cleancraft Diamant-Pad K 3 zum Nachschleifen und FeinbearbeitenMontage an Treibteller für Diamant-Pad (Art.-Nr. 7213015) Hersteller Stürmer Maschinen GmbH Dr.-Robert-Pfleger-Str. 26, 96103 Hallstadt, Deutschland info@stuermer-maschinen.de108,39 €*Versand: 6,90 €Sichere Weiterleitung zum Anbieter
-
WTE, Zubehör Bohrer, Hydrodehn-Spannfutter JIS6339ADB 14x90mm BT40Das Hydrodehn-Spannfutter JIS6339ADB 14x90mm BT40 von WTE ist ein hochpräzises Werkzeug, das für anspruchsvolle Anwendungen in der Metallbearbeitung konzipiert wurde. Es erfüllt die Norm JIS B 6339 und bietet eine herausragende Rundlaufgenauigkeit von maximal 3 μm, was eine exakte Bearbeitung gewährleistet. Mit einer maximalen Drehzahl von 40.000 min-1 und einem Kühlmitteldruck von bis zu 80 bar ist dieses Spannfutter ideal für Hochgeschwindigkeitsbearbeitungen. Der verstellbare Spannbereich von 14 mm und der integrierte Kühlkanal sorgen für eine effiziente Kühlung während des Betriebs. Das Spannfutter ist aus hochwertigem Metall gefertigt und bietet eine Zugfestigkeit von 1600 bis 1800 N/mm2 sowie eine Härte von 52 ± 2 HRC, was seine Langlebigkeit und Zuverlässigkeit unter Beweis stellt. Der Lieferumfang umfasst das Hydrodehnspannfutter sowie einen Sechskantquergriffschlüssel für eine einfache Handhabung. - Maximale Drehzahl von 40.000 min-1 für Hochgeschwindigkeitsbearbeitung - Rundlaufgenauigkeit von maximal 3 μm für präzise Ergebnisse - Kühlkanal für effiziente Kühlung während des Betriebs - Zugfestigkeit von 1600 bis 1800 N/mm2 für hohe Belastbarkeit.400,85 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Kann man kegelsenker Nachschleifen?
Ja, Kegelsenker können nachgeschliffen werden, um ihre Schneidleistung und Lebensdauer zu verbessern. Beim Nachschleifen wird die Schneidkante des Kegelsenkers wieder scharf gemacht, um ein sauberes und präzises Bohrloch zu gewährleisten. Es ist wichtig, dass das Nachschleifen von einem erfahrenen Fachmann durchgeführt wird, um sicherzustellen, dass die richtigen Schneidwinkel und -radien eingehalten werden. Durch das regelmäßige Nachschleifen können Kegelsenker mehrmals verwendet werden, bevor sie ausgetauscht werden müssen, was Kosten spart und die Effizienz steigert. Es ist ratsam, die Kegelsenker regelmäßig zu überprüfen und bei Bedarf nachschleifen zu lassen, um optimale Ergebnisse zu erzielen. **
-
Kann man Brillengläser Nachschleifen?
Ja, Brillengläser können in der Regel nachgeschliffen werden, um sie an die individuellen Bedürfnisse des Trägers anzupassen. Dies kann notwendig sein, wenn sich die Sehstärke verändert hat oder wenn die Brille nicht optimal sitzt. Es ist wichtig, dass das Nachschleifen von einem professionellen Optiker durchgeführt wird, um sicherzustellen, dass die Gläser korrekt angepasst werden und die Sehqualität nicht beeinträchtigt wird. In einigen Fällen kann es auch möglich sein, beschädigte oder zerkratzte Gläser nachzuschleifen, um sie wieder nutzbar zu machen. Es ist jedoch wichtig zu beachten, dass nicht alle Gläser nachgeschliffen werden können, insbesondere bei speziellen Beschichtungen oder starken Kratzern. **
-
Kann man Malachit nachschleifen lassen?
Ja, Malachit kann nachgeschliffen werden, um seine Oberfläche zu glätten oder um ihm eine neue Form zu geben. Es ist jedoch wichtig, dass dies von einem Fachmann durchgeführt wird, da Malachit ein relativ weiches Mineral ist und leicht beschädigt werden kann. **
-
Sollte man neu gekaufte Schlittschuhe schleifen lassen oder noch nachschleifen?
Es ist ratsam, neu gekaufte Schlittschuhe vor dem ersten Gebrauch schleifen zu lassen. Dies stellt sicher, dass die Kanten scharf sind und eine optimale Leistung auf dem Eis gewährleistet ist. Je nach persönlichen Vorlieben und Nutzung können die Schlittschuhe auch später noch nachgeschliffen werden, um die Kanten zu erhalten oder anzupassen. **
Ähnliche Suchbegriffe für Nachschleifen
-
WTE, Zubehör Bohrer, Hydrodehn-Spannfutter JIS6339ADB 18x90mm BT40Das Hydrodehn-Spannfutter JIS6339ADB von WTE ist ein hochpräzises Werkzeug, das speziell für den Einsatz in der Metallbearbeitung entwickelt wurde. Mit einer Zugfestigkeit von 1600 bis 1800 N/mm2 und einer Härte von 52 ± 2 HRC bietet es eine aussergewöhnliche Stabilität und Langlebigkeit. Die maximale Rundlaufgenauigkeit von 3 μm gewährleistet präzise Ergebnisse, während der Kegel nach DIN 254 und die Kegelwinkeltoleranz von AT3 eine einfache Handhabung und Montage ermöglichen. Das Spannfutter ist mit einem Kühlkanal ausgestattet, der einen maximalen Kühlmitteldruck von 80 bar unterstützt, was die Effizienz bei der Bearbeitung erhöht. Mit einer maximalen Drehzahl von 40.000 min-1 ist es ideal für anspruchsvolle Anwendungen. Der Verstellweg von 10 mm ermöglicht eine flexible Anpassung an verschiedene Anforderungen. Das Hydrodehnspannfutter wird mit einem Sechskantquergriffschlüssel geliefert, was die Bedienung erleichtert. - Maximale Drehzahl von 40.000 min-1 für hohe Effizienz - Rundlaufgenauigkeit von maximal 3 μm für präzise Bearbeitung - Kühlkanal für optimalen Kühlmitteldruck bis 80 bar - Verstellweg von 10 mm für flexible Anpassungen.398,55 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
WTE, Zubehör Bohrer, Hydrodehn-Spannfutter JIS6339ADB 12x90mm BT50Das Hydrodehn-Spannfutter JIS6339ADB 12x90mm BT50 von WTE ist ein hochpräzises Werkzeugzubehör, das speziell für den Einsatz in Bohrmaschinen entwickelt wurde. Mit seiner kompakten und schlanken Bauweise bietet es eine hervorragende Handhabung und ist ideal für Anwendungen, die hohe Anforderungen an die Rundlaufgenauigkeit stellen. Das Spannfutter ist nach den Normen JIS B 6339 und DIN 254 gefertigt und verfügt über einen integrierten Kühlkanal, der eine optimale Kühlung während des Betriebs gewährleistet. Der Hydraulikspannsatz ermöglicht eine gleichmässige Verformung der Dehnbuchse, was zu einer maximalen Rundlaufgenauigkeit von bis zu 3 μm führt. Mit einer Zugfestigkeit von 1600 bis 1800 N/mm2 und einer Härte von 52 ± 2 HRC ist dieses Spannfutter besonders robust und langlebig. Es ist für Drehzahlen von bis zu 40.000 min-1 ausgelegt und kann bei optimalen Temperaturen von 20 bis 50 °C betrieben werden. - Maximale Rundlaufgenauigkeit von 3 μm - Zugfestigkeit von 1600 bis 1800 N/mm2 - Geeignet für Drehzahlen bis 40.000 min-1 - Integrierter Kühlkanal für optimale Kühlung.526,63 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
WTE, Zubehör Bohrer, Hydrodehn-Spannfutter JIS6339ADB 10x90mm BT40Das Hydrodehn-Spannfutter JIS6339ADB von WTE ist ein hochpräzises Werkzeug, das speziell für den Einsatz in der Metallbearbeitung entwickelt wurde. Mit einer Zugfestigkeit von 1600 bis 1800 N/mm2 und einer Härte von 52 ± 2 HRC bietet es eine aussergewöhnliche Stabilität und Langlebigkeit. Die Rundlaufgenauigkeit von maximal 3 μm gewährleistet präzise Ergebnisse, während der Kegel nach DIN 254 und die Kegelwinkeltoleranz von AT3 eine einfache Handhabung und Montage ermöglichen. Das Spannfutter ist mit einem Kühlkanal ausgestattet, der einen maximalen Kühlmitteldruck von 80 bar unterstützt, was die Effizienz bei der Bearbeitung erhöht. Mit einer maximalen Drehzahl von 40.000 min-1 und einem Verstellweg von 10 mm ist dieses Spannfutter ideal für anspruchsvolle Anwendungen in der Fertigung. - Präzise Rundlaufgenauigkeit von max. 3 μm - Maximale Drehzahl von 40.000 min-1 - Kühlkanal für effiziente Kühlung bis 80 bar - Hochfeste Materialien mit Zugfestigkeit bis 1800 N/mm2.399,91 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
WTE, Zubehör Bohrer, Hydrodehn-Spannfutter JIS6339ADB 18x90mm BT50Das Hydrodehn-Spannfutter JIS6339ADB von WTE ist ein hochpräzises Werkzeugzubehör, das speziell für Bohrmaschinen entwickelt wurde. Mit einem kompakten und schlanken Design bietet es eine hervorragende Leistung und Benutzerfreundlichkeit. Das Spannfutter erfüllt die Norm JIS B 6339 und ist mit einem Kühlkanal ausgestattet, der eine optimale Kühlung während des Betriebs gewährleistet. Die Kegelwinkeltoleranz von AT3 sorgt für eine exakte Passform, während der 6-kant-Quergriffschlüssel eine einfache Handhabung ermöglicht. Durch die hydraulische Spanntechnik wird eine gleichmässige Verformung der Dehnbuchse erreicht, was zu einer hohen Rundlaufgenauigkeit von maximal 3 μm führt. Mit einer Zugfestigkeit von 1600 bis 1800 N/mm2 und einer Härte von 52 ± 2 HRC ist dieses Spannfutter besonders robust und langlebig. Es ist für Drehzahlen von bis zu 40.000 min-1 ausgelegt und kann in einem Temperaturbereich von 20 bis 50 °C eingesetzt werden. - Hohe Rundlaufgenauigkeit von max. 3 μm - Zugfestigkeit von 1600 bis 1800 N/mm2 - Maximale Drehzahl von 40.000 min-1 - Kühlmitteldruck bis zu 80 bar.490,34 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Warum werden Wendeschneidplatten beschichtet?
Wendeschneidplatten werden beschichtet, um ihre Haltbarkeit und Leistungsfähigkeit zu verbessern. Die Beschichtung schützt die Schneidkante vor Verschleiß und Korrosion, was die Standzeit der Wendeschneidplatte verlängert. Zudem kann die Beschichtung die Reibung reduzieren und somit die Schnittleistung erhöhen. Durch die Beschichtung können auch höhere Schnittgeschwindigkeiten und Vorschübe erreicht werden, was die Effizienz beim Zerspanen steigert. Insgesamt sorgt die Beschichtung also für eine bessere Leistung und längere Lebensdauer der Wendeschneidplatte. **
-
Welche Wendeschneidplatten für Edelstahl?
Welche Wendeschneidplatten für Edelstahl eignen sich am besten für die Bearbeitung dieses Materials? Welche spezifischen Eigenschaften sollten die Wendeschneidplatten haben, um eine effiziente und präzise Bearbeitung von Edelstahl zu gewährleisten? Gibt es bestimmte Beschichtungen oder Schneidkantenpräparationen, die besonders empfehlenswert sind für die Bearbeitung von Edelstahl? Welche Hersteller bieten hochwertige Wendeschneidplatten an, die speziell für die Bearbeitung von Edelstahl entwickelt wurden? Gibt es spezielle Empfehlungen oder Tipps für die Auswahl und Verwendung von Wendeschneidplatten beim Bearbeiten von Edelstahl? **
-
Welche Vorteile bieten Wendeschneidplatten?
Welche Vorteile bieten Wendeschneidplatten? Wendeschneidplatten bieten eine hohe Wirtschaftlichkeit, da sie mehrere Schneidkanten haben und somit länger genutzt werden können. Zudem ermöglichen sie eine einfache und schnelle Werkzeugwechsel, was die Produktivität erhöht. Durch die Möglichkeit, verschiedene Schneidengeometrien zu verwenden, können Wendeschneidplatten für eine Vielzahl von Bearbeitungsprozessen eingesetzt werden. Darüber hinaus sorgen sie für eine hohe Oberflächengüte und Genauigkeit bei der Bearbeitung verschiedener Materialien. **
-
Wie werden Wendeschneidplatten hergestellt?
Wendeschneidplatten werden in der Regel aus Hartmetall hergestellt, das eine Mischung aus Hartmetallpulver, Wolframcarbid und anderen Metallen ist. Dieses Pulver wird unter hohem Druck und Temperatur in Formen gepresst und dann gesintert, um eine sehr harte und verschleißfeste Schneidkante zu erzeugen. Anschließend werden die Wendeschneidplatten maschinell bearbeitet, um die gewünschte Form und Schneidengeometrie zu erhalten. Abschließend werden die Schneidkanten geschliffen und beschichtet, um die Haltbarkeit und Schneidleistung zu verbessern. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.