Domain zerspanwerkzeuge.de kaufen?
Wir ziehen mit dem Projekt
zerspanwerkzeuge.de um.
Sind Sie am Kauf der Domain
zerspanwerkzeuge.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain zerspanwerkzeuge.de kaufen?
Warum werden Wendeschneidplatten beschichtet?
Wendeschneidplatten werden beschichtet, um ihre Haltbarkeit und Leistungsfähigkeit zu verbessern. Die Beschichtung schützt die Schneidkante vor Verschleiß und Korrosion, was die Standzeit der Wendeschneidplatte verlängert. Zudem kann die Beschichtung die Reibung reduzieren und somit die Schnittleistung erhöhen. Durch die Beschichtung können auch höhere Schnittgeschwindigkeiten und Vorschübe erreicht werden, was die Effizienz beim Zerspanen steigert. Insgesamt sorgt die Beschichtung also für eine bessere Leistung und längere Lebensdauer der Wendeschneidplatte. **
Welche Wendeschneidplatten für Edelstahl?
Welche Wendeschneidplatten für Edelstahl eignen sich am besten für die Bearbeitung dieses Materials? Welche spezifischen Eigenschaften sollten die Wendeschneidplatten haben, um eine effiziente und präzise Bearbeitung von Edelstahl zu gewährleisten? Gibt es bestimmte Beschichtungen oder Schneidkantenpräparationen, die besonders empfehlenswert sind für die Bearbeitung von Edelstahl? Welche Hersteller bieten hochwertige Wendeschneidplatten an, die speziell für die Bearbeitung von Edelstahl entwickelt wurden? Gibt es spezielle Empfehlungen oder Tipps für die Auswahl und Verwendung von Wendeschneidplatten beim Bearbeiten von Edelstahl? **


Ähnliche Suchbegriffe für Stoßbohrer
Top-Angebote
Produkte zum Begriff Stoßbohrer:
-
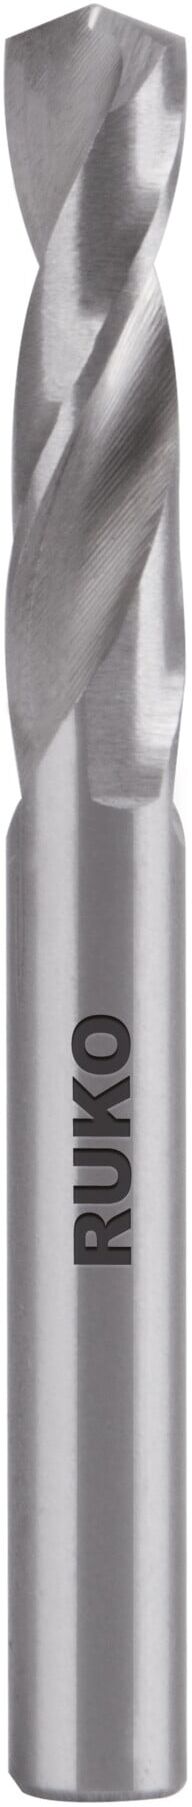
RUKO Anbohrer (Stoßbohrer) Typ N, HSS-G - extra kurz 4,9 mm (251049)Eigenschaften • Ø 49 mm\n• Schnitttiefe: 30 mm - Kernbohrer aus Hochleistungs-Schnellarbeitsstahl\n• Geeignet für Stahl (wie z.B. T-Träger, großformatige Bleche), Stahlguß, Bunt- und Leichtmetalle\n• Durch eine weiterentwickelte Schneidengeometrie konnte ein deutlich verbessertes Schneidverhalten erreicht werden, welches sich positiv auf die Schneidleistung und Standzeit auswirkt\n• Optimierte Schneidengeometrie für erhöhte Zerspanleistung und verringerte Schnittkräfte\n• Die Spanwinkel sind für den universellen Einsatz in verschiedenen Stahlsorten ausgelegt\n• Verbesserte Spanabfuhr durch U-förmige Auslückung\n• Die spezielle Geometrie der Auslückung verringert die thermische Belastung des HSS-Kernbohrers, da die Wärme, welche bei der Zerspanung entsteht, weitestgehend mit dem Span abgeführt wird\n• Verringerung der Reibung zwischen dem HSS-Kernbohrer und dem Werkstück durch optimierte, spiralförmig verlaufende Führungsfasen\n• Einsetzbar in allen Säulen- und Magnetständerbohrmaschinen mit Morsekonus in Verbindung mit RUKO Aufnahmehalter Nr. 108 302 / 108 303 / 108 315 / 108 316, der RUKO EasyLock Nr. 108 312 / 108 313 / 108 314 oder mit Weldonschaftdirektaufnahme wie z.B. RUKO Magnetständerbohrmaschine RS5e / RS10 (251049)10,52 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
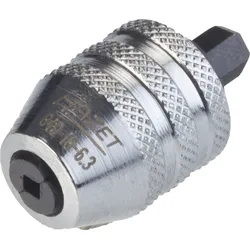
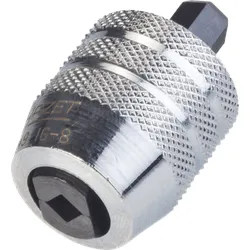
Fein Zubehör Spannzangen GewindebohrerFein Zubehör-Nachbezug, Gewindebohrer-Gewindeschneider, Spanzangen, für Zangen und Pendelzangenfutter, in Gewinde Ø M2-M12 Ø 2.8mm bis 10mm = Vierkant 2.1 bis 10.0mm. in Gewinde M2-M4 = Ø 2.8mm = Vierkant 2.1mm Gewinde M3-M5 = Ø 3.5mm = Vierkant 2.7mm Gewinde M4-M6 = Ø 4.5mm = Vierkant 3.4mm Gewinde M5-M6-M7-M8 = Ø 6mm = Vierkant 4.9mm Gewinde M7-M10 = Ø 7.0mm = Vierkant 5.5mm Gewinde M8 = Ø 8.0mm = Vierkant 6.2mm Gewinde M12 = Ø 9.0mm = Vierkant 7.0mm Gewinde M10 = Ø 10.0mm = Vierkant 8.0mm. Produkt: Spanzangen, für Zangen und Pendelzangenfutter Zubehör von-passend für: Fein Gewindebohrer-Gewindeschneider Lieferung: Spanzangen, für Zangen und Pendelzangenfutter, in Gewinde Ø M2-M12 Ø 2.8mm bis 10mm = Vierkant 2.1 bis 10.0mm30,14 €*Versand: 6,95 €Sichere Weiterleitung zum Anbieter

-
Welche Vorteile bieten Wendeschneidplatten?
Welche Vorteile bieten Wendeschneidplatten? Wendeschneidplatten bieten eine hohe Wirtschaftlichkeit, da sie mehrere Schneidkanten haben und somit länger genutzt werden können. Zudem ermöglichen sie eine einfache und schnelle Werkzeugwechsel, was die Produktivität erhöht. Durch die Möglichkeit, verschiedene Schneidengeometrien zu verwenden, können Wendeschneidplatten für eine Vielzahl von Bearbeitungsprozessen eingesetzt werden. Darüber hinaus sorgen sie für eine hohe Oberflächengüte und Genauigkeit bei der Bearbeitung verschiedener Materialien. **
-
Wie werden Wendeschneidplatten hergestellt?
Wendeschneidplatten werden in der Regel aus Hartmetall hergestellt, das eine Mischung aus Hartmetallpulver, Wolframcarbid und anderen Metallen ist. Dieses Pulver wird unter hohem Druck und Temperatur in Formen gepresst und dann gesintert, um eine sehr harte und verschleißfeste Schneidkante zu erzeugen. Anschließend werden die Wendeschneidplatten maschinell bearbeitet, um die gewünschte Form und Schneidengeometrie zu erhalten. Abschließend werden die Schneidkanten geschliffen und beschichtet, um die Haltbarkeit und Schneidleistung zu verbessern. **
-
Wie funktioniert ein Gewindebohrer?
Ein Gewindebohrer ist ein Werkzeug, das verwendet wird, um Gewinde in ein Loch zu schneiden. Es gibt verschiedene Arten von Gewindebohrern, die je nach Anwendung und Material unterschiedliche Eigenschaften haben. Der Gewindebohrer wird in das vorgebohrte Loch eingeführt und durch Drehen im Uhrzeigersinn schneidet er das Gewinde in das Material. Es ist wichtig, den Gewindebohrer während des Schneidvorgangs gerade zu halten, um ein sauberes und präzises Gewinde zu erhalten. Nach dem Schneiden des Gewindes kann ein Gewindeschneider verwendet werden, um das Gewinde zu verfeinern und die Passgenauigkeit zu verbessern. **
-
Was ist ein Gewindebohrer?
Ein Gewindebohrer ist ein Werkzeug, das verwendet wird, um Gewinde in ein vorgebohrtes Loch zu schneiden. Es besteht aus einem zylindrischen Schaft mit einer spiralförmigen Nut und einem spitzen Ende, das als Schneidkante dient. Beim Drehen des Gewindebohrers in das Material schneidet er das Gewinde in das Loch. **

Welche reibahlen gibt es?
Welche reibahlen gibt es? Reibahlen sind Werkzeuge, die zum Bearbeiten von Bohrungen verwendet werden, um sie auf das gewünschte Maß zu bringen. Es gibt verschiedene Arten von Reibahlen, darunter Handreibahlen, Maschinenreibahlen und Spiralreibahlen. Handreibahlen werden manuell verwendet, während Maschinenreibahlen in Bohrmaschinen eingespannt werden. Spiralreibahlen haben spiralförmige Schneiden, die ein glatteres Finish erzeugen. Die Auswahl der richtigen Reibahle hängt von der Art der Bohrung, dem Material und den gewünschten Toleranzen ab. **
Wie werden Hartmetall Schneidplatten hergestellt?
Wie werden Hartmetall Schneidplatten hergestellt? **
Top-Angebote
Produkte zum Begriff Stoßbohrer:
-
RUKO Anbohrer (Stoßbohrer) Typ N, HSSG extra kurz, D 3,2 mm (251032)Einleitung Extra kurzer und stabiler Standardbohrer. Noch kürzer als DIN 1897. Ideal geeignet für Montagearbeiten in dünnwandigen Materialien wie z.B. Blechen, Flach- und Profileisen. Hohe Bruchsicherheit. Einsatz in Handbohrmaschinen. Hauptsächlich für Nietungen und Karosseriearbeiten. Vorteile DIN 1412 C: gute Zentrierung, geringe Vorschubkraft, verbesserter Spantransport durch Spanverteilung. Eigenschaften • HSSn• Spitzenwinkel 135 °n• Kegelmangelanschliff, ab Ø 3,0 mm Kreuzanschliff nach DIN 1412 Cn• extra kurzer und stabiler Standardbohrern• noch kürzer als DIN 1897n• ideal geeignet für Montagearbeiten in dünnwandigen Materialien wie z.B. Bleche, Flach- und Profileisenn• hohe Bruchsicherheitn• Einsatz in Handbohrmaschinenn• Vorteile DIN 1412 C: gute Zentrierung , geringe Vorschubkraft, durch Spanverteilung verbesserter Spantransportn• Einsatzgebiete: für Stahl und Stahlguss legiert und unlegiert (bis ca. 900 N/mm² Festigkeit), Grauguss, Temperguss, Sphäroguss, Druckguss, Sintereisen, Neusilber, Graphit, kurzspanende Aluminiumlegierungen, Bronze und Messing (251032)3,78 €*Versand: 7,95 €Sichere Weiterleitung zum Anbieter
-
RUKO Anbohrer (Stoßbohrer) Typ N, HSS-G - extra kurz 2,8 mm (251028)Eigenschaften • Ø 42 mmn• Schnittiefe: 30 mm - Kernbohrer aus Hochleistungs-Schnellarbeitsstahln• Geeignet für Stahl (wie z.B. T-Träger, großformatige Bleche), Stahlguß, Bunt- und Leichtmetallen• Durch eine weiterentwickelte Schneidengeometrie konnte ein deutlich verbessertes Schneidverhalten erreicht werden, welches sich positiv auf die Schneidleistung und Standzeit auswirktn• Optimierte Schneidengeometrie für erhöhte Zerspanleistung und verringerte Schnittkräften• Die Spanwinkel sind für den universellen Einsatz in verschiedenen Stahlsorten ausgelegtn• Verbesserte Spanabfuhr durch U-förmige Auslückungn• Die spezielle Geometrie der Auslückung verringert die thermische Belastung des HSS-Kernbohrers, da die Wärme, welche bei der Zerspanung entsteht, weitestgehend mit dem Span abgeführt wirdn• Verringerung der Reibung zwischen dem HSS-Kernbohrer und dem Werkstück durch optimierte, spiralförmig verlaufende Führungsfasenn• Einsetzbar in allen Säulen- und Magnetständerbohrmaschinen mit Morsekonus in Verbindung mit RUKO Aufnahmehalter Nr. 108 302 / 108 303 / 108 315 / 108 316, der RUKO EasyLock Nr. 108 312 / 108 313 / 108 314 oder mit Weldonschaftdirektaufnahme wie z.B. RUKO Magnetständerbohrmaschine RS5e / RS10 (251028)5,68 €*Versand: 7,95 €Sichere Weiterleitung zum Anbieter
-
RUKO Anbohrer (Stoßbohrer) Typ N, HSS-G - extra kurz 4,9 mm (251049)Eigenschaften • Ø 49 mm\n• Schnitttiefe: 30 mm - Kernbohrer aus Hochleistungs-Schnellarbeitsstahl\n• Geeignet für Stahl (wie z.B. T-Träger, großformatige Bleche), Stahlguß, Bunt- und Leichtmetalle\n• Durch eine weiterentwickelte Schneidengeometrie konnte ein deutlich verbessertes Schneidverhalten erreicht werden, welches sich positiv auf die Schneidleistung und Standzeit auswirkt\n• Optimierte Schneidengeometrie für erhöhte Zerspanleistung und verringerte Schnittkräfte\n• Die Spanwinkel sind für den universellen Einsatz in verschiedenen Stahlsorten ausgelegt\n• Verbesserte Spanabfuhr durch U-förmige Auslückung\n• Die spezielle Geometrie der Auslückung verringert die thermische Belastung des HSS-Kernbohrers, da die Wärme, welche bei der Zerspanung entsteht, weitestgehend mit dem Span abgeführt wird\n• Verringerung der Reibung zwischen dem HSS-Kernbohrer und dem Werkstück durch optimierte, spiralförmig verlaufende Führungsfasen\n• Einsetzbar in allen Säulen- und Magnetständerbohrmaschinen mit Morsekonus in Verbindung mit RUKO Aufnahmehalter Nr. 108 302 / 108 303 / 108 315 / 108 316, der RUKO EasyLock Nr. 108 312 / 108 313 / 108 314 oder mit Weldonschaftdirektaufnahme wie z.B. RUKO Magnetständerbohrmaschine RS5e / RS10 (251049)10,52 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
Fein Zubehör Spannzangen GewindebohrerFein Zubehör-Nachbezug, Gewindebohrer-Gewindeschneider, Spanzangen, für Zangen und Pendelzangenfutter, in Gewinde Ø M2-M12 Ø 2.8mm bis 10mm = Vierkant 2.1 bis 10.0mm. in Gewinde M2-M4 = Ø 2.8mm = Vierkant 2.1mm Gewinde M3-M5 = Ø 3.5mm = Vierkant 2.7mm Gewinde M4-M6 = Ø 4.5mm = Vierkant 3.4mm Gewinde M5-M6-M7-M8 = Ø 6mm = Vierkant 4.9mm Gewinde M7-M10 = Ø 7.0mm = Vierkant 5.5mm Gewinde M8 = Ø 8.0mm = Vierkant 6.2mm Gewinde M12 = Ø 9.0mm = Vierkant 7.0mm Gewinde M10 = Ø 10.0mm = Vierkant 8.0mm. Produkt: Spanzangen, für Zangen und Pendelzangenfutter Zubehör von-passend für: Fein Gewindebohrer-Gewindeschneider Lieferung: Spanzangen, für Zangen und Pendelzangenfutter, in Gewinde Ø M2-M12 Ø 2.8mm bis 10mm = Vierkant 2.1 bis 10.0mm30,14 €*Versand: 6,95 €Sichere Weiterleitung zum Anbieter
-
Warum werden Wendeschneidplatten beschichtet?
Wendeschneidplatten werden beschichtet, um ihre Haltbarkeit und Leistungsfähigkeit zu verbessern. Die Beschichtung schützt die Schneidkante vor Verschleiß und Korrosion, was die Standzeit der Wendeschneidplatte verlängert. Zudem kann die Beschichtung die Reibung reduzieren und somit die Schnittleistung erhöhen. Durch die Beschichtung können auch höhere Schnittgeschwindigkeiten und Vorschübe erreicht werden, was die Effizienz beim Zerspanen steigert. Insgesamt sorgt die Beschichtung also für eine bessere Leistung und längere Lebensdauer der Wendeschneidplatte. **
-
Welche Wendeschneidplatten für Edelstahl?
Welche Wendeschneidplatten für Edelstahl eignen sich am besten für die Bearbeitung dieses Materials? Welche spezifischen Eigenschaften sollten die Wendeschneidplatten haben, um eine effiziente und präzise Bearbeitung von Edelstahl zu gewährleisten? Gibt es bestimmte Beschichtungen oder Schneidkantenpräparationen, die besonders empfehlenswert sind für die Bearbeitung von Edelstahl? Welche Hersteller bieten hochwertige Wendeschneidplatten an, die speziell für die Bearbeitung von Edelstahl entwickelt wurden? Gibt es spezielle Empfehlungen oder Tipps für die Auswahl und Verwendung von Wendeschneidplatten beim Bearbeiten von Edelstahl? **
-
Welche Vorteile bieten Wendeschneidplatten?
Welche Vorteile bieten Wendeschneidplatten? Wendeschneidplatten bieten eine hohe Wirtschaftlichkeit, da sie mehrere Schneidkanten haben und somit länger genutzt werden können. Zudem ermöglichen sie eine einfache und schnelle Werkzeugwechsel, was die Produktivität erhöht. Durch die Möglichkeit, verschiedene Schneidengeometrien zu verwenden, können Wendeschneidplatten für eine Vielzahl von Bearbeitungsprozessen eingesetzt werden. Darüber hinaus sorgen sie für eine hohe Oberflächengüte und Genauigkeit bei der Bearbeitung verschiedener Materialien. **
-
Wie werden Wendeschneidplatten hergestellt?
Wendeschneidplatten werden in der Regel aus Hartmetall hergestellt, das eine Mischung aus Hartmetallpulver, Wolframcarbid und anderen Metallen ist. Dieses Pulver wird unter hohem Druck und Temperatur in Formen gepresst und dann gesintert, um eine sehr harte und verschleißfeste Schneidkante zu erzeugen. Anschließend werden die Wendeschneidplatten maschinell bearbeitet, um die gewünschte Form und Schneidengeometrie zu erhalten. Abschließend werden die Schneidkanten geschliffen und beschichtet, um die Haltbarkeit und Schneidleistung zu verbessern. **
Ähnliche Suchbegriffe für Stoßbohrer
-
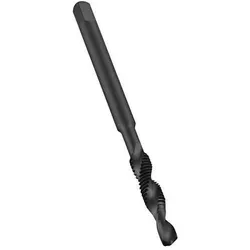
Dormer, Gewindeschneider + Gewindebohrer, Bohrer M4Gewindegrösse: M4 Typ: Kombination Steigung: 0,7 mm Gewindestandard: metrisch Gewinde-Richtungsdrehung: rechts Gesamtlänge: 65 mm Material/Substanz: HSS Schaftdurchmesser: 4 mm Schafttyp: glatt Passgenauigkeit: 6H Kombinationen aus metrischen Bohrern und Gewindeschneidern. Die Gewindeschneider haben einen Vorschneider am gleichen Schaft, geeignet für kabellose Werkzeuge mit umkehrbarer Drehrichtung und variablen Geschwindigkeiten.53,90 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Dormer, Gewindeschneider + Gewindebohrer, Bohrer M5Gewindegrösse: M5 Typ: Kombination Steigung: 0,8 mm Gewindestandard: metrisch Gewinde-Richtungsdrehung: rechts Gesamtlänge: 69 mm Material: HSS Schaftdurchmesser: 5 mm Schafttyp: glatt Passgenauigkeit: 6H Kombinationen aus metrischen Bohrern und Gewindeschneidern. Die Gewindeschneider verfügen über einen Vorschneider am gleichen Schaft und sind geeignet für kabellose Werkzeuge mit umkehrbarer Drehrichtung und variablen Geschwindigkeiten.56,39 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie funktioniert ein Gewindebohrer?
Ein Gewindebohrer ist ein Werkzeug, das verwendet wird, um Gewinde in ein Loch zu schneiden. Es gibt verschiedene Arten von Gewindebohrern, die je nach Anwendung und Material unterschiedliche Eigenschaften haben. Der Gewindebohrer wird in das vorgebohrte Loch eingeführt und durch Drehen im Uhrzeigersinn schneidet er das Gewinde in das Material. Es ist wichtig, den Gewindebohrer während des Schneidvorgangs gerade zu halten, um ein sauberes und präzises Gewinde zu erhalten. Nach dem Schneiden des Gewindes kann ein Gewindeschneider verwendet werden, um das Gewinde zu verfeinern und die Passgenauigkeit zu verbessern. **
-
Was ist ein Gewindebohrer?
Ein Gewindebohrer ist ein Werkzeug, das verwendet wird, um Gewinde in ein vorgebohrtes Loch zu schneiden. Es besteht aus einem zylindrischen Schaft mit einer spiralförmigen Nut und einem spitzen Ende, das als Schneidkante dient. Beim Drehen des Gewindebohrers in das Material schneidet er das Gewinde in das Loch. **
-
Welche reibahlen gibt es?
Welche reibahlen gibt es? Reibahlen sind Werkzeuge, die zum Bearbeiten von Bohrungen verwendet werden, um sie auf das gewünschte Maß zu bringen. Es gibt verschiedene Arten von Reibahlen, darunter Handreibahlen, Maschinenreibahlen und Spiralreibahlen. Handreibahlen werden manuell verwendet, während Maschinenreibahlen in Bohrmaschinen eingespannt werden. Spiralreibahlen haben spiralförmige Schneiden, die ein glatteres Finish erzeugen. Die Auswahl der richtigen Reibahle hängt von der Art der Bohrung, dem Material und den gewünschten Toleranzen ab. **
-
Wie werden Hartmetall Schneidplatten hergestellt?
Wie werden Hartmetall Schneidplatten hergestellt? **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.